


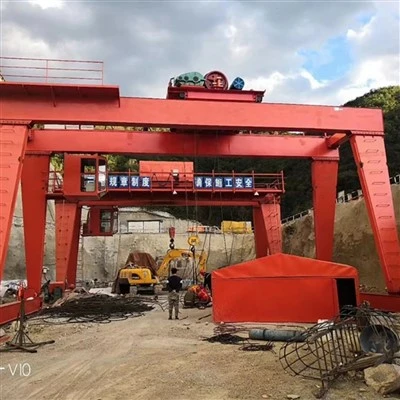
Marmara tvöfaldur geisla gantry krani
Vörulýsing
Helstu eiginleikar marmara tveggja geisla gantry krana:
Tvöfaldur girder hönnun
Veitir meiri lyftigetu (venjulega5–200 tonn) miðað við krana með einbreiðu.
Leyfir betri dreifingu álags, dregur úr sveigju og bætir stöðugleika.
Lyftibúnaður
Búin meðtómarúmslyftarar, dreifibitar eða C-krókartil að grípa örugglega marmaraplötur án skemmda.
Sumar gerðir notarafsegullyftara(fyrir ákveðnar steintegundir).
Nákvæmni stjórn
Breytileg hraða lyfturfyrir sléttar lyftingar og lækkun.
Útvarpsfjarstýringeðaskála-rekinnfyrir nákvæma staðsetningu.
Byggingarþol
Gert úrhá-gæða stálitil að standast mikið álag.
Tæringarþolinn-húðun fyrir langlífi, sérstaklega í steinvinnsluumhverfi.
Hreyfanleikavalkostir
Fastir eða stillanlegir fæturfyrir mismunandi skipulag vinnurýmis.
Teinn-eruð eða gúmmí-þreytt hjólfyrir hreyfingu eftir skilgreindri leið.
Öryggiseiginleikar
Yfirálagsvörntil að koma í veg fyrir skemmdir á krana.
Takmörkunarrofartil að forðast of-ferð.
Neyðarstöðvunaðgerðir.
Samanburður vs Single Girder Gantry Cranes
| Eiginleiki | Tvöfaldur geisli | Einn geisli |
|---|---|---|
| Hleðslugeta | 5–200+ tonn | 1–20 tonn |
| Spen Lengd | Allt að 30m+ | Allt að 15m |
| Lyftihæð | Hærri | Takmarkað |
| Stöðugleiki | Frábært (lítil sveigjanleiki) | Í meðallagi |
| Nákvæmni | Superior (andstæðingur-sveiflu) | Basic |
| Kostnaður | Hærri stofnkostnaður | Á viðráðanlegu verði |
Best fyrir:
Tvöfaldur geisli→ Stórar marmaraverksmiðjur, þungar hellur, miklar-nákvæmniþarfir.
Einn geisli→ Lítil verkstæði, léttari steinar, takmarkanir á fjárlögum.
Lyftigeta: 30 tonn (30.000 kg)
Spönn: 10m–35m (sérsniðið)
Lyftihæð: 6m–20m (stillanleg)
Tegund hásingar: Tvöfaldur-belti með rafmagnsvírtapi (QD-gerð)
Ferðakerfi: Vélknúið (járnbrautar-stýrt eða gúmmí-þreytt)
Hjólagerð: Stálhjól (fyrir teina) / Loftdekk (gólfnotkun)
Stjórnkerfi: -stýrt skála eða fjarstýring
Aflgjafi: 380V/50Hz (3-fasa)
Byggingarstál: Q345B (mikill-styrkur) með tæringarþolinni-húð

Myndir og íhlutir
A marmara tvöfaldur geisla gantry kranisamanstendur af nokkrum mikilvægum hlutum sem vinna saman til að tryggja örugga og skilvirka meðhöndlun þungra steinhella. Hér að neðan er ítarleg sundurliðun á helstu hlutum þess:
1. Helstu byggingarhlutar
A. Tvöfaldur rimlar (aðalbitar)
Tveir samhliða stálbitar sem mynda aðalburðarvirkið-.
Framleitt úr há-sterku stáli (Q235B/Q345B) fyrir endingu.
Hannað til að lágmarka sveigju undir miklu álagi.

B. Endavagnar (fætur og stuðningur)
Lóðréttir stoðir á báðum endum burðarlaga.
Getur veriðföst-hæðeðastillanleg(vökva/skrúfa-gerð fyrir mismunandi helluhæð).
Búin meðhjólasamstæðurfyrir hreyfingu.
C. Þverbitar (spelkur)
Láréttar styrkingar á milli fótanna fyrir stöðugleika.
Kemur í veg fyrir hliðarsveiflu við lyftingu.
 |
 |
2. Lyftibúnaður
A. Hoist & Trolley System
Rafmagns lyftistöngeðakeðjulyfta(5–200+ tonna rúmtak).
Vagnhreyfist meðfram stöfunum fyrir nákvæma staðsetningu.
Breytileg hraðastýringfyrir slétta meðhöndlun hellu.
B. Lyftibúnaður (sérhæfður fyrir marmara)
Vacuum lyftarar– Sogpúðar til að meðhöndla hellur án skemmda.
Spreader Beams– Dreifir þyngd jafnt fyrir stórar hellur.
C-Krókar eða plötuklemmur– Vélræn grip fyrir örugga lyftingu.
Rafsegullyftir(fyrir ákveðnar steintegundir).
 |
 |
3. Hreyfing og drifkerfi
A. Ferðahjól og teinar
Stálhjólfyrir járnbrautar-krana (algengt í verksmiðjum).
Gúmmí-þreytt hjólfyrir hreyfingu á gólfi (hreyfanlegir kranar).
Knúið af rafmótorum(AC/DC, með tíðnistjórnun fyrir sléttar ræsingar/stopp).
B. Drifvélar og gírkassar
Ferðamótorarfyrir lengdarhreyfingu (meðfram teinum).
Drifvélar fyrir kerrufyrir þver-geislahreyfingu.
Hemlakerfitil að koma í veg fyrir óviljandi hreyfingar.

4. Rafmagns- og stjórnkerfi
A. Aflgjafi
Kapalvindaeðafestónakerfifyrir aflgjafa.
Neyðarafl-slökkt (EPO)til öryggis.
B. Eftirlitsaðferðir
Hengiskrautstýring(fjarstýring með snúru).
Útvarpsfjarstýring(þráðlaus aðgerð).
Rekstrarskáli(fyrir stóra krana í erfiðri-vinnu).

C. Öryggisbúnaður
Ofhleðslutakmarkari– Kemur í veg fyrir að lyft sé umfram getu.
Takmörkunarrofar– Stöðvar krana við brautarenda.
Andstæðingur-árekstursskynjara(fyrir marga krana á sama svæði).
Neyðarstöðvunarhnappur.

.
5. Valfrjáls viðbætur- fyrir marmarameðferð
Leysileiðsögukerfi– Tryggir nákvæma staðsetningu plötunnar.
Vigtunarkerfi– Mælir þyngd hellu í rauntíma-.
Ryk-heldir og vatnsheldir rafmagnsíhlutir(fyrir erfiðar steinvinnsluumhverfi).
Sjálfvirk staðsetning(CNC-stýrt fyrir háþróaðar verksmiðjur).

Hvers vegna þessir íhlutir skipta máli fyrir marmara meðhöndlun
Tvöfaldar rimlarveita betri stöðugleika en stakir bjöllur, sem dregur úr titringi hellu.
Tómarúmslyftararkoma í veg fyrir sprungur eða rispur á viðkvæmum marmaraflötum.
Nákvæmar stýringartryggja örugga stöflun og flutning í vöruhúsum.

SKITSA

Helsta tæknilega

Kostir
A tvöfaldur geisla gantry kranier valinn kostur til að meðhöndla marmara, granít og aðrar þungar steinplötur vegna þessstyrk, nákvæmni og endingu. Hér eru helstu kostir þess:
1. Meiri hleðslugeta (5–200+ tonn)
Tvöfaldur burðarbitar dreifa þyngd jafnari en stakir bjöllur, þar sem gert er ráð fyrirþyngri hellulyftingán þess að beygja sig.
Tilvalið fyrir stóra marmarakubba, þykkar plötur og granítsúlur.
2. Meiri stöðugleiki og minni sveigjanleiki
Stíf tveggja-bjálkabyggingin lágmarkarsveiflur og titringur, koma í veg fyrir sprungur eða skemmdir á viðkvæmum steini.
Nauðsynlegt fyrirnákvæmni staðsetninguvið klippingu, fægja og stöflun.
3. Lengra span (allt að 30+ metrar)
Stuðningur við tvöfalda burðarhönnunbreiðari spann, sem gerir þær hentugar fyrir stór verkstæði og vöruhús.
Getur náð yfir margar vinnustöðvar (td saga, fægja og geymslusvæði).
4. Betri krókahæð og lyftisvið
Hönnunin gerir ráð fyrirmeira lóðrétt rýmiundir krananum, rúmar háa marmarakubba eða staflaðar hellur.
5. Sérhannaðar lyftifestingar
Samhæft viðtómarúmslyftarar, C-krókar, dreifibitar og rafseglarfyrir örugga, skemmda-frjálsa meðhöndlun.
Kemur í veg fyrir rispur, flögur eða brot við flutning.
6. Mýkri og nákvæmari stjórn
Breytileg hraða lyfturogandstæðingur-sveiflutæknitryggja ljúfa hreyfingu.
Valmöguleikar fyrirfjarstýring, rekstur klefa eða sjálfvirknitil bættrar skilvirkni.
7. Ending í erfiðu umhverfi
Tæringarþolin húðun-vernda gegn steinryki, raka og efnum.
Styrkt stálbygging þolirmikil-dagleg notkun.
8. Auknir öryggiseiginleikar
Yfirálagsvörn, takmörkunarrofar og neyðarhemlarkoma í veg fyrir slys.
Anti-árekstrarkerfifyrir aðstöðu með marga krana.
Umsókn:
1. Marmara- og granítvinnslustöðvar
Hleðsla/losun helluúr vörubílum eða gámum.
Að flytja hráar blokkirtil skurðarvéla (td gangsagir, CNC vélar).
Flutningur á slípuðum plötumtil geymslu- eða pökkunarsvæða.
2. Steinvöruhús og dreifingarstöðvar
Stafla plötum lóðrétt(A-rammar eða rekki) án skemmda.
Endurskipulagning birgðameð lágmarks handavinnu.
3. Vinnustofur í steinsmíði
Staðsetningarplöturá CNC leiðum, fægilínum eða vatnsstraumskerum.
Meðhöndlun á stórum hlutumfyrir borðplötur, gólfefni og veggklæðningu.
4. Byggingar- og uppsetningarsvæði
Lyfta og setjaþungar steinplötur í byggingum, minnismerkjum eða skúlptúrum.
Aðstoð við legsteina- eða minningargerð.
5. Hafnir og flutningamiðstöðvar
Hleðsla/losun marmarasendingafrá skipum eða vörubílum.
Flytja hellur á milli geymslu- og flutningabíla.
Kraniframleiðslu málsmeðferð
1. Hönnun og skipulag
Eftirspurnargreining: Í samræmi við þarfir viðskiptavina og notkunarsviðsmyndir er ítarleg eftirspurnargreining gerð til að ákvarða forskriftir, álag, span, lyftihæð osfrv.
Verkfræðihönnun: Verkfræðingar nota CAD og annan hönnunarhugbúnað til að framkvæma ítarlega hönnun, þar á meðal burðarvirki, vélrænni, rafmagns- og aðra þætti til að tryggja að hönnunin uppfylli viðeigandi staðla og forskriftir.
2. Efnisöflun
Efnisval: Veldu viðeigandi stál, mótora, stýrikerfi og aðra íhluti í samræmi við hönnunarkröfur.
Birgjaskimun: Skoðaðu birgja efna og íhluta til að tryggja gæði og áreiðanleika efna.
3. Vinnsla og framleiðsla
Skurður og mótun: Skerið, soðið, beygt og önnur ferli á stáli til að mynda aðalbjálka, endageisla og aðra burðarhluta.
Vinnsla: Nákvæm vinnsla á lykilþáttum, svo sem beygju, mölun, borun o.fl., til að tryggja að stærð og nákvæmni standist hönnunarkröfur.
Yfirborðsmeðferð: Úða, galvanisera eða ryð-helda málmhluta til að auka tæringarþol og fagurfræði.
4. Samkoma
Íhlutasamsetning: Settu saman aðalgeisla, endageisla, vagn, lyftibúnað og aðra íhluti til að mynda fullkomna kranabyggingu.
Uppsetning rafkerfis: Settu upp rafbúnað eins og mótora, stjórnskápa, skynjara, takmörkarrofa o.fl. til að tryggja eðlilega virkni rafkerfisins.
5. Villuleit og prófun
Bráðabirgðavilluleit: Framkvæmdu bráðabirgðakembiforrit á krananum til að athuga samhæfingu og virkni hvers íhluta.
Hleðslupróf: Framkvæmdu hleðslupróf til að tryggja öryggi og stöðugleika kranans undir nafnálagi og prófaðu virkni öryggisbúnaðar eins og yfirálagsvörn og takmörkunarrofa.
Frammistöðupróf: Prófaðu frammistöðuvísa kranans eins og lyftihraða, hlaupahraða, hemlunaráhrif osfrv. Til að tryggja að þeir uppfylli hönnunarkröfur.
6. Gæðaskoðun
Gæðaskoðun: Framkvæmdu alhliða gæðaskoðun á krananum, þar með talið útlit, stærð, frammistöðu osfrv., Til að tryggja samræmi við viðeigandi staðla.
Öryggismat: Framkvæma öryggismat til að tryggja eðlilega notkun allra öryggistækja og kerfa.
7. Afhending og uppsetning
Pökkun og flutningur: Pakkaðu hæfum krana og undirbúa þá fyrir flutning til viðskiptavinar.
Uppsetning á-stað: Framkvæmdu-uppsetningu á staðnum í samræmi við kröfur viðskiptavina, þar á meðal grunnframleiðslu og villuleit á búnaði.
Þjálfun og afhending: Þjálfa rekstraraðila til að tryggja að þeir nái tökum á rekstraraðferðum og öryggisráðstöfunum búnaðarins og ljúki afhendingarvinnunni.


Útsýni yfir verkstæði
Efnisskoðun
Gæðaskoðun: Strangt gæðaeftirlit fer fram á keyptu hráefni til að tryggja að þau standist hönnunarkröfur og landsstaðla.
Efnisgeymsla: Hæft efni eru geymd samkvæmt flokkun til að koma í veg fyrir tæringu eða skemmdir.
Skurður og mótun
Stálskurður: Notaðu plasmaskurð, laserskurð eða logaskurð og aðra tækni til að skera stálið í samræmi við stærð hönnunarteikningarinnar.
Myndunarvinnsla: Myndaðu stálplötuna með beygju, veltingi, suðu og öðrum ferlum til að framleiða aðalgeisla, endageisla og aðra burðarhluta.
Suðu
Íhlutasuðu: Skurðir og myndaðir stálhlutar eru soðnir inn í helstu mannvirki eins og aðalgeisla, endabita og vagn. Suðuferlið þarf að vera strangt stjórnað til að tryggja styrkleika og suðugæði.
Suðuskoðun: Notaðu ekki-eyðandi prófunartækni (eins og ómskoðun, röntgenpróf) til að skoða suðuna til að tryggja að engar sprungur eða aðrir gallar séu til staðar.
Vinnsla
Nákvæm vinnsla: Nákvæm vinnsla er framkvæmd á lykilhlutum kranans, svo sem hjólasett, legusæti, hjóla osfrv., Til að tryggja víddarnákvæmni þeirra og yfirborðsgæði.
Samsetning allrar vélarinnar
Almenn samsetning: Á grundvelli for-samsetningar fer fram heildarsamsetning kranans, þar á meðal lokauppsetning hábita, endabita, lyftibúnaðar, gangbúnaðar o.s.frv.
Gangsetning og prófun
Við kraftmikil skilyrði er virkni kranans prófuð, þar á meðal prófun á lyftingum, göngum, stýri og öðrum aðgerðum. Heildarstærð samsetts brúarkrana er skoðuð til að tryggja að allar stærðir standist hönnunarkröfur.
Sprautun og-tæringarvörn
Yfirborðsmeðferð Ryðhreinsun: Ryðhreinsun á yfirborði kranans, algengar aðferðir eru meðal annars sandblástur, súrsun o.s.frv. Sprautun með grunni: Sprautaðu gegn-tæringargrunni á meðhöndlaða yfirborðið til að koma í veg fyrir málmoxun og tæringu. Yfirlakksprautun Litasprautun: Sprautaðu yfirlakk í samræmi við kröfur viðskiptavina eða iðnaðarstaðla til að gefa krananum verndandi og skreytingaráhrif. Merking: Eftir úðun skal merkja auðkennisupplýsingar kranans í samræmi við forskriftirnar, svo sem líkan, nafnálag, osfrv.
Verksmiðja og uppsetning
Pökkun og flutningur
Pökkunarvörn: Pakkaðu lykilhlutum kranans til að koma í veg fyrir skemmdir meðan á flutningi stendur. Flutningsfyrirkomulag: Í samræmi við stærð búnaðar og flutningsskilyrði, veldu viðeigandi flutningsaðferð til að flytja kranann á síðu viðskiptavinarins.
Samþykkt og afhending
Samþykki viðskiptavina
Samþykki á-stað: Viðskiptavinurinn framkvæmir-viðurkenningu á krananum í samræmi við samningskröfur og tækniforskriftir til að athuga frammistöðu og gæði búnaðarins.
Leiðrétting vandamála: Ef einhver vandamál finnast þarf framleiðandinn að leiðrétta þau tímanlega til að tryggja að búnaðurinn uppfylli að fullu kröfur viðskiptavinarins. Afhending og notkun Rekstrarþjálfun: Framleiðandinn þjálfar venjulega rekstraraðila viðskiptavinarins til að tryggja að þeir geti stjórnað krananum á réttan og öruggan hátt.


maq per Qat: marmara tvöfaldur geisla gantry krana, Kína marmara tvöfaldur geisla gantry krana framleiðendur, birgja, verksmiðju
Þér gæti einnig líkað


Hringdu í okkur