


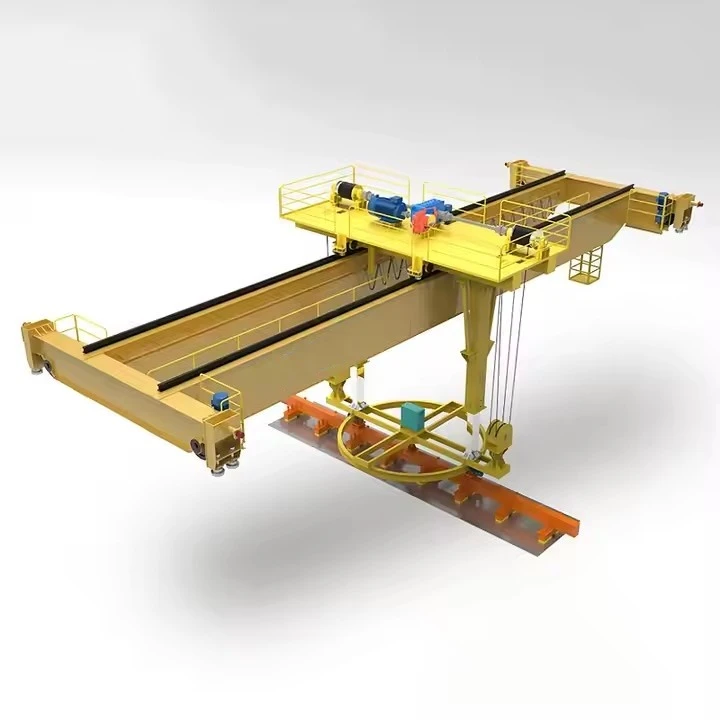


Segulmagnaður tvöfaldur burðarkrani
Vörulýsing
Hvað er segulmagnaður tvöfaldur burðarkrani?
Tvöfaldur segulmagnaðir loftkrani er þungur-iðnaðarkrani sem er hannaður sérstaklega til að meðhöndla járnsegulefni (eins og stál og járn) með því að nota öflugan rafsegullyftara. Það samþættir burðarstyrk tvöfaldrar burðarbrúar með skilvirkni rafsegullyftingakerfis, sem kemur í stað hefðbundins króks og stroffs.
Þessi samsetning er tilvalin fyrir há-hraða, mikið-magn efnismeðferðar á hlutum eins og stálplötum, vafningum, rusli og rörum.
Mikilvægar athugasemdir og öryggiseiginleikar
Hleðsluöryggi er í fyrirrúmi:Kerfið er algjörlega háð raforku. TheRafhlaða varabúnaður (BBU)er ekki valfrjáls aukabúnaður; það er skyldubundið-lífsbjörgunartæki. Regluleg prófun á BBU er nauðsynleg.
Efnisþykkt og ástand:Virkni segulsins fer eftir þykkt efnisins, yfirborðsástandi (ryð, málning, óhreinindi geta dregið úr haldkrafti) og hitastigi (hiti veikir segulmagn).
Afgangssegulmagn:Sum efni geta haldið smá segulhleðslu eftir losun, sem getur verið minniháttar hætta.
Þjálfun:Rekstraraðilar krefjast sérstakrar þjálfunar til að skilja getu segulsins, takmarkanir og öryggisaðferðir, sérstaklega varðandi raforkubilunarreglur.
Samanburður: Rafsegul vs varanleg segull
Rétt er að taka fram að þó rafseglar séu algengir,varanlegir segullyftarareru líka valkostur. Þessir nota varanlega segla og vélrænan búnað til að virkja / aftengja segulsviðið án stöðugs afls. Þeir eru í eðli sínu öruggari fyrir rafmagnsleysi en henta almennt betur fyrir smærri, staðlað álag og skortir auðvelt stillanlegt afl rafseguls.
Í stuttu máli, asegulmagnaðir tvöfaldur bjöllur loftkranier há-framleiðnilausn fyrir sérstakar atvinnugreinar, en rekstur hennar krefst mikillar áherslu á öryggiskerfi og þjálfun stjórnenda vegna eðlislægrar hættu á álagsfalli vegna aflmissis.
Kjarnaíhlutir: Legur, gírkassi, mótor, dæla
Upprunastaður: Henan, Kína
Ábyrgð: 1 ár
Þyngd (KG): 2000 kg
Myndbandsútgáfa-skoðun: Veitt
Prófunarskýrsla um vélar: Gefið
Hönnun: Tvöfaldur geisli
Skilvirkni: mikil afköst
Rekstrarhraði: Háhraða aðgerð
Stöðugleiki: Andstæðingur-sveifluaðgerð
Litur: Valfrjálst
Aflgjafi: 110V/220V/230V/380V/440V, sérsniðin
Spönn: 7,5-31,5m

Myndir og íhlutir
Hér er ítarleg sundurliðun á íhlutum segulmagnaðs tvöfalds girðs loftkrana, flokkuð eftir kerfi til skýrleika.
1. Brú og burðarvirki
Þetta mynda aðalgrind kranans, sem gerir honum kleift að hreyfa sig meðfram flóanum.
Brúarbelti:Tveir megin, samsíða láréttir bitar (venjulega kassabitar eða I-bitar) sem mynda aðalburðar-burðarvirkið. Þeir styðja vagninn, segulinn og hleðsluna.
Lokabílar:Samsetningar staðsettar á hvorum enda brúargrindanna. Þeir hýsa hjólin, legur, ása og drifmótora til að færa allan kranann meðfram teinum flugbrautarinnar.
Bridge drif mótorar:Mótorar sem knýja hjólin í endabílunum til að færa kranann fram og aftur (langferð) eftir flugbrautinni.
Flugbraut og járnbrautir:Fasta burðarbrautin (oft fest við byggingarsúlurnar) sem kraninn ferðast um. Hjól kranans ganga á þessum teinum.
 |
 |
2. Vagn og krossferðaíhlutir
Þetta kerfi færir segulinn frá hlið til hlið yfir breidd kranabrúarinnar.
Vagnarrammi:Uppbyggingin sem ber lyftibúnaðinn og segulinn. Það hreyfist til hliðar á teinum sem festir eru ofan á brúarbitana.
Drifvél fyrir vagn:Mótorinn sem knýr vagnahjólin til að færa vagninn og segulinn hlið til hliðar (krossferð).
Vagnhjól:Hjólin sem tengjast teinum á brúargrindunum.
 |
 |
3. Lyfti og segulmagnaðir íhlutir
Þetta er sérhæfði kjarni kranans, sem ber ábyrgð á því að lyfta og halda álaginu í raun.
Rafsegul (lyfta):Kjarnaþátturinn. Stór, hringlaga eða rétthyrnd eining sem inniheldur koparspólu. Þegar það er virkjað með DC afl, skapar það öflugt segulsvið til að lyfta ferromagnetic efni.
Lyftubúnaður (lyftaeining):Vélarnar sem hækka og lækka segulinn. Það samanstendur af:
Lyftumótor:Veitir kraft til að lyfta og lækka.
Hoist tromma eða tannhjól:Tromlan sem vindur kapalinn (fyrir vírahásingar) eða tannhjólið sem knýr keðjuna (fyrir keðjuhásingar).
Bremsur:Sjálfvirkar, bilunar-öruggar bremsur sem virkjast ef afl tapast.

Kapalvindakerfi:Vélknúin tromma sem greiðir sjálfkrafa út og dregur til baka þunga-sveigjanlega rafmagnssnúruna sem tengir straumgjafa kranans við segulinn. Þetta er nauðsynlegt til að koma í veg fyrir skemmdir á kapal við hífingu.
Rigning:
Lyftibiti/dreifistöng:Stíf stöng sem segullinn er hengdur upp í. Það hjálpar til við að dreifa krafti jafnt og kemur í veg fyrir að snúrur snúist.
Vír reipi eða keðjur:Tengdu lyftubúnaðinn við lyftibjálkann/segulinn.

4. Afl- og stýrikerfi
Þessir íhlutir veita og stjórna raforku fyrir bæði kranahreyfingar og segul, auk stjórnanda.
Aðalaflgjafi:Komandi verksmiðjuafl sem virkja allan kranann.
DC aflgjafi (segulstýring / afriðlarspjald):Mikilvægur þáttur sem breytir AC aflinu í stýrðan jafnstraum (DC) fyrir rafsegulinn. Það notar oft tyristor til að leyfa nákvæma stjórn á segulkraftinum.
Rafhlaða varabúnaður (BBU): A mikilvægt öryggiskerfi. Það veitir seglinum sjálfkrafa afl í tilfelli aðalrafmagnsbilunar, kemur í veg fyrir skelfilegt álagsfall og gerir stjórnandanum kleift að lækka álagið á öruggan hátt.


Stjórnandi stjórnanda:
Hengiskraut:Handfesta eða gólf-stýringareining hengd upp í krana, sem gerir stjórnandanum kleift að stjórna öllum aðgerðum (brúarferð, vagnaferð, lyftu, segull kveikt/slökkt) frá gólfi.
Stjórnarhús:Lokað stýrishús fest á krananum fyrir stjórnandann til að sitja í, sem veitir betra skyggni fyrir flóknar lyftur.
Safnarkerfi (Festoon eða Conductor Bar):Kerfið sem skilar raforku frá fastri byggingarbyggingu til krana sem er á hreyfingu. Það samanstendur af rennandi safnara sem liggja meðfram rafvæddum börum eða skreytt kapalkerfi.


Skissa

Helsta tæknilega

Kostir
Kostir segulmagnaðir tvöfaldra girðra loftkrana
Þessi samsetning af öflugri tvöföldu burðarvirki með rafsegullyfti skapar mjög skilvirka og öfluga lausn með áberandi kosti.
1. Frábær skilvirkni og framleiðni
Hröð meðhöndlun:Stærsti kosturinn er hraði. Hægt er að taka upp og sleppa hleðslu samstundis með því að snúa á rofa, sem útilokar tíma-ferlið við að festa stroff, keðjur eða króka. Þetta leiðir til verulega hraðari hringrásartíma.
Stöðug aðgerð:Tilvalið fyrir mikið-magn, endurtekin verkefni eins og að hlaða/losa vörubíla eða fóðra framleiðslulínur, þar sem engin handvirk íhlutun er nauðsynleg fyrir hverja lyftu.
2. Aukið álagsöryggi og heiðarleika
Engar yfirborðsskemmdir:Slétt, snerti-lyfting segulsins kemur í veg fyrir rispur, beyglur og aflögun sem krókar og keðjur geta valdið á fullbúnu yfirborði (td fáguðum blöðum, máluðum vafningum).
Öruggt grip á krefjandi álagi:Rafseglar geta á áhrifaríkan hátt meðhöndlað ójafna, bogna eða óreglulega lögaða hluti eins og brotajárn, vélræna hluta eða pípubúnt, sem er erfitt og óöruggt að festa með hefðbundnum búnaði.
3. Bætt rekstraröryggi
Minni áhætta starfsmanna:Starfsmenn þurfa ekki að vera nálægt hleðslunni til að festa hana eða aftengja hana, sem lágmarkar útsetningu fyrir-áföllum sem verða fyrir höggi og klesst.
Stöðugleiki:Tvöfaldur burðarhönnunin veitir einstakan stöðugleika við lyftingu og akstur, kemur í veg fyrir sveiflu á álagi og tryggir nákvæma staðsetningu.
4. Kostnaður-Skilvirkni
Vinnusparnaður:Krefst færri starfsmanna til að meðhöndla efni.
Minni tjón:Að varðveita gæði vörunnar (eins og stálspólur) dregur úr fjárhagslegu tjóni af skemmdum vörum.
Fjölhæfni:Einn segull ræður við margs konar efnisstærðir og lögun án þess að þurfa að skipta um festingar, ólíkt krók sem gæti þurft mismunandi stroff eða festingar.
5. Ákjósanleg nýting rýmis
Há krókalyfta:Tvöfaldur burðarhönnunin gerir það að verkum að hægt er að staðsetja lyftuna á milli burðanna, sem veitir hámarks lyftuhæð í byggingu. Þetta er mikilvægt til að stafla efnum hátt.
Full gólfþekja:Kraninn getur sett hleðslu hvar sem er innan sviðs síns, komist nálægt veggjum og hámarkar nýtingu á tiltæku gólfrými.
Umsókn:
Umsóknir um segulmagnaðir tvöfaldir bjöllur loftkrana
Þessir kranar eru ómissandi í iðnaði sem meðhöndlar mikið magn af járnefnum. Notkun þeirra er skilgreind af þörfinni fyrir hraða, öryggi og meðhöndlun tiltekinna efnistegunda.
1. Þjónustumiðstöðvar og vöruhús úr stáli
Þetta er algengasta forritið. Kranarnir eru notaðir til:
Stálspólur á hreyfingu:Flutningur þungra vafninga frá geymslu til vinnslulína (td rifa, tæma).
Meðhöndlun stálplötur/plötur:Stafla, hlaða og afferma stórar plötur og blöð án yfirborðsskemmda.
Stjórna burðarstáli:Meðhöndlun I-geisla, rása og járnstöng.
2. Niðurvinnslustöðvar fyrir brotajárn
Tilvalið fyrir óskipulegt eðli rusl meðhöndlunar:
Hleðsla/losun:Flutningur rusl af vörubílum og járnbrautarvögnum.
Flokkun og vinnsla:Aðskilja og hrúga brotnu járnbroti. Segullinn getur auðveldlega tekið upp óreglulega lagaða bita.
3. Steypustöðvar og málmsteypuaðstaða
Notað til að meðhöndla hráefni og fullunnar vörur:
Hráefni:Að flytja járn, steypujárnsrusl og aðrar járnhleðslur í ofna.
Lokið steypa:Flutningur stórra, fullunnar málmsteypu.
4. Hafnir, flugstöðvar og lestarstöðvar
Fyrir hraðan flutning á þungum stálvörum:
Hleðsla/afferming skips:Flytja stálvörur á skilvirkan hátt eins og vafningar, plötur og rör til og frá flutningaskipum.
Hleðsla járnbrautabíla og vörubíla:Flytja efni á milli mismunandi flutningsmáta.
5. Þungur smíði og skipasmíði
Skipasmíði:Flytja stórfelldar stálplötur fyrir skrokksmíði á skurðar- og suðustöðvar.
Framleiðsla þungra véla:Flutningur á stórum tilbúningi, svo sem ramma og bómu.
6. Smíða- og stimplunarverksmiðjur
Fóðurframleiðsla:Flytja stáleyðublöð eða plötur í smíðapressur eða stimplunarvélar.
Kraniframleiðslu málsmeðferð
Framleiðsla á QD Model Double Girder Bridge Overhead Crane er vandað ferli sem blandar saman þungri stálframleiðslu, nákvæmri vinnslu, rafmagnssamsetningu og ströngu gæðaeftirliti.
Stig 1: Hönnun og verkfræði (for-framleiðsla)
Pöntunarskoðun og tæknileg skýring:Verkfræðingar fara yfir forskriftir viðskiptavinarins (getu, span, lyftihæð, vaktflokkur, stýrihamur osfrv.).
Ítarleg hönnun og útreikningur:
Byggingarhönnun:Með því að nota CAD-hugbúnað (td AutoCAD, SolidWorks) búa verkfræðingar til nákvæmar teikningar fyrir hvern íhlut (grindur, vörubílar, vagngrind). Björtuhönnunin er gagnrýnd með tilliti til sveigju, styrks og þreytulífs.
Rafmagnshönnun:Skýringarmyndir fyrir afl- og stjórnkerfin eru þróuð, þar á meðal efnisskrá fyrir mótora, spjöld, snúrur og pendants.
Álagsútreikningur og FEM greining:Nútíma verksmiðjur nota Finite Element Method (FEM) hugbúnað til að líkja eftir álagi, álagi og sveigju undir álagi og fínstilla hönnunina áður en málmur er skorinn.
Stig 2: Undirbúningur og vinnsla hráefnis
Efnisöflun:Stálplötur (venjulega Q235B eða Q345B fyrir aðalbyggingar), snið (bitar, rásir), teinar og keyptir hlutar (mótorar, gírkassar, hjól, rafmagnsíhlutir) eru fengin frá löggiltum birgjum.
Efnispróf:Komandi stálplötur eru oft prófaðar fyrir samræmi við einkunnaforskriftir (úthljóðprófun er algeng).
Skurður og mótun:
CNC skurður:Stálplötur fyrir aðalgrindar eru skornar í nákvæmar stærðir með því að nota Computer Numerical Control (CNC) plasma eða logaskurðarvélar. Þetta tryggir mikla nákvæmni.
Borun og vinnsla:Göt fyrir tengingar eru boraðar með segulbotnaborum eða CNC vinnslustöðvum. Endarnir á aðalburðunum eru smíðaðir til að tryggja fullkomna, ferkantaða passa við endabílana.
Stig 3: Framleiðsla á aðalbelti (kjarnaferlið)
Þetta er mikilvægasta suðuferlið.
Samsetning og hlaup:Skurðar plöturnar (vefur og flans) eru settar í stóra, stífa samsetningarkúlu. Þessi kefli heldur öllu í fullkominni röðun meðan á suðu stendur til að koma í veg fyrir röskun og tryggja að grindurinn sé réttur og réttur.
Suðu:Aðalsuðu er framkvæmt af löggiltum suðumönnum sem nota Submerged Arc Welding (SAW) fyrir langa aðalsauma (sem veitir djúpa gegnumsuðu og hágæða suðu) og handvirka málmbogasuðu (MMA) eða Gas Metal Arc Welding (GMAW/MIG) fyrir smærri festingar.
Cammbering:Fyrirfram-skilgreint sveigjanleiki upp á við (beygju) er innbyggður í grindina til að vinna gegn sveigju undir þyngd álagsins. Þetta er náð með jig hönnun og suðu röð.
NDT (non-eyðandi prófun):Gagnrýndar suður eru skoðaðar af gæðaeftirlitsmönnum. Aðferðir eru ma:
Ulasonic prófun (UT):Til að greina innri galla í suðu.
Magnetic Particle Testing (MT):Til að greina yfirborðssprungur.
Viðhengi:Eftir suðu eru teinarnir fyrir vagninn vandlega stilltir og soðnir eða boltaðir ofan á fullunna rimla.
Stig 4: Framleiðsla vörubíls og vagnaramma
Framleiðsla:Lokahús vörubílsins og grind vagnsins eru framleidd úr stálplötu, eftir svipuðum ferlum við skurð, borun og suðu.
Vinnsla:Lykilsvæði, eins og leguhús fyrir hjólin og drifskafta, eru unnar með háum vikmörkum til að tryggja fullkomna röðun og sléttan gang.
Samsetning:Hjól, legur, ásar, drifmótorar og gírkassar eru settir saman á endabílana. Sama er gert fyrir kerrugrindina.
Stig 5: Yfirborðsmeðferð og málun
Skotsprengingar:Allir burðarhlutar eru færðir inn í sprengivél þar sem háhraða stálslípiefni hreinsar yfirborðið af ryði, kvarða og óhreinindum. Þetta skapar gróft, hreint yfirborð sem er tilvalið fyrir málningu viðloðun.
Grunnur:Strax eftir sprengingu er hágæða and-ryðgrunnur settur á til að koma í veg fyrir oxun.
Málverk:Yfirlakkið er borið á, venjulega í samræmi við-tilgreindar kröfur viðskiptavina um lit og þykkt. Þetta er oft gert með því að nota úðamálun til að fá jafnan áferð.
Stig 6: Almenn samkoma og rafmagnsuppsetning
For-samsetning:Aðalgrindirnar eru tengdar við endabílana til að mynda heildarbrúna. Vagninn er settur á brúarteinana. Öll uppbyggingin er skoðuð með tilliti til fernings og víddarnákvæmni.
Vélræn uppsetning:Lyftingareiningin (QD-gerð hásinga) er sett upp á ramma vagnsins. Allir diskar eru tengdir.
Rafmagnsuppsetning:Rafvirkjar þráða allan kranann:
Settu aðalborðið og mótstöðuboxið á brúna.
Leggið snúrur meðfram brúnni að vagninum og endið drif vörubíla.
Settu upp festoon kerfið eða leiðarastöngina til að safna orku.
Settu upp takmörkunarrofa, öryggisbúnað og viðvörunarljós.
Tengdu stjórnhengið eða prófaðu fjarstýringuna.
Stig 7: Prófun og skoðun (viðurkenningarpróf frá verksmiðju - FAT)
Þetta er lögboðið skref áður en það er tekið í sundur fyrir sendingu.
Ekkert-hleðslupróf:Kraninn er rekinn án álags. Allar aðgerðir eru prófaðar: brúarferð, kerruferð, lyfting upp og niður. Takmörk, bremsur og stjórntæki eru skoðuð.
Static hleðslupróf:Prófunarálagi upp á 125% af nafngetu er lyft rétt af jörðinni (venjulega með prófunarlóðum eða kvörðuðum vatnspokum). Haldið er á krananum í 10+ mínútur til að athuga hvort aflögun sé og bremsurnar eru athugaðar með tilliti til haldhæfni.
Dynamic hleðslupróf:Prófunarálagi upp á 110% af nafngetu er lyft og sett í gegnum allar hreyfingar: ferðast, vagna og hífa. Þetta prófar virkni og öryggi undir álagi.
Málskoðun:Lykilmál (spönn, lyftihæð o.s.frv.) eru staðfest gegn pöntuninni.
Skjöl:Allar prófunarniðurstöður, vottorð fyrir efni og suðu og búnaðarhandbækur eru settar saman í lokaafhendingarskjal fyrir viðskiptavininn.
Stig 8: Taka í sundur, pökkun og sendingar
Að taka í sundur:Kraninn er vandlega tekinn í sundur í rökrétta, sendanlega íhluti (td tveir aðalgrindar, tveir endabílar, vagnaeining, lyftitæki, rafmagnstöflur, flugbrautarteinar).
Pökkun:Íhlutum er pakkað til að koma í veg fyrir skemmdir við sjó- eða landflutninga. Byggingarhlutir eru oft búnaðir á trégrindur. Rafmagnsíhlutir eru í kassa og geymdir í tréhylki.
Sending:Allir hlutar eru merktir til að auðvelda auðkenningu og samsetningu á staðnum. Þeir eru síðan fluttir á síðu viðskiptavinarins til uppsetningar af tæknimönnum framleiðanda eða eigin teymi viðskiptavinarins.

Verkstæðissýn:
Fyrirtækið hefur sett upp skynsaman búnaðarstjórnunarvettvang og hefur sett upp 310 sett (sett) af meðhöndlunar- og suðuvélmennum. Eftir að áætluninni er lokið verða meira en 500 sett (sett) og mun nethlutfall búnaðar ná 95%. 32 suðulínur hafa verið teknar í notkun, 50 eru fyrirhugað að setja upp og sjálfvirknihlutfall allrar vörulínunnar hefur náð 85%.


maq per Qat: segulmagnaðir tvöfaldur girder loftkran, Kína segulmagnaðir tvöfaldir girder loftkranar, framleiðendur, birgjar, verksmiðju
Þér gæti einnig líkað


Hringdu í okkur